Kommunikationstechnik aus Metall: Gehäuse und Baugruppen nach Norm
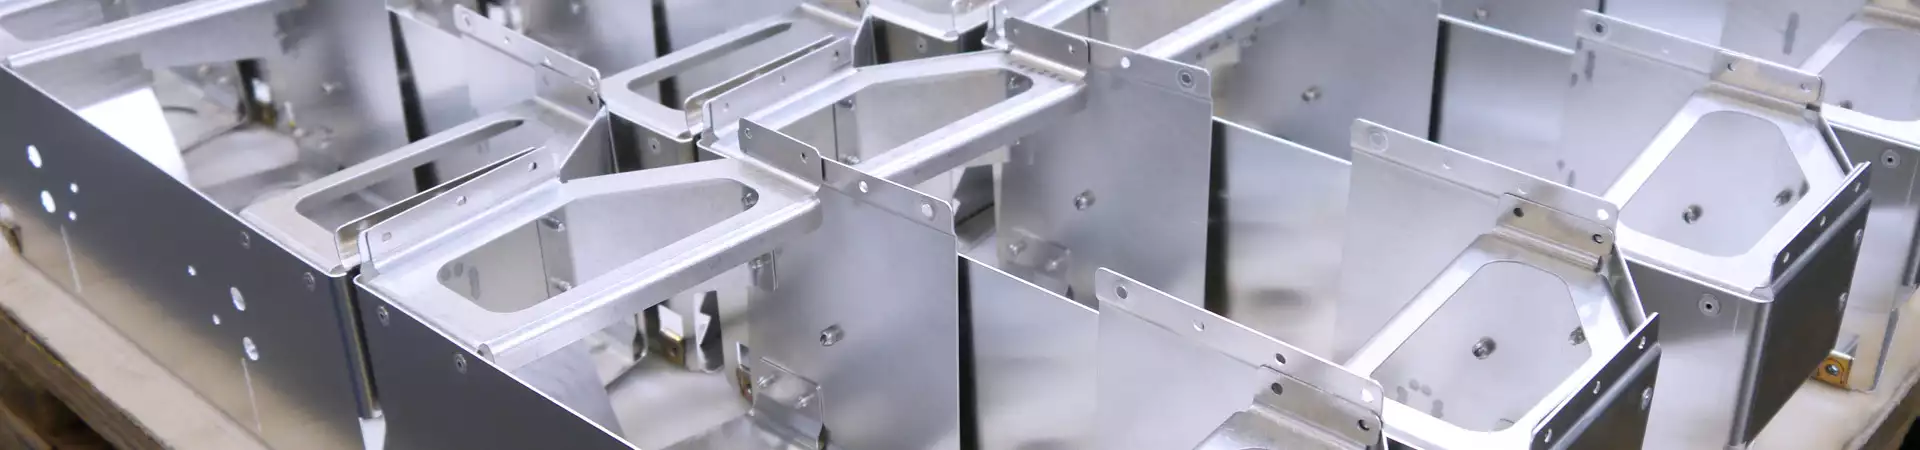
Metallgehäuse und Chassiskomponenten für die Informationselektronik und Telekommunikation übernehmen definierte elektrische, mechanische und thermische Schutzfunktionen. BVS Blechtechnik fertigt Gehäuse nach Kundenzeichnung, Baugruppenträger und Abdeckungen aus Feinblech. Die Fertigung erfolgt unter Einhaltung gängiger Industriestandards (IEC 60297, DIN 41494) sowie den Vorgaben zur elektromagnetischen Verträglichkeit (EN 55032, IEC 61000).
Senden Sie uns Ihre Zeichnungen oder 3D-Modelle. Sie erhalten innerhalb kurzer Zeit eine fundierte technische Rückmeldung und ein transparentes Angebot.
Einhaltung der EMV-Vorgaben durch selektives Abkleben
Zur Unterstützung einer wirksamen elektromagnetischen Schirmung und zur Einhaltung produktspezifischer EMV-Anforderungen werden elektrisch leitfähige Verbindungen zwischen relevanten Gehäusekomponenten vorgesehen. Die Ausführung orientiert sich dabei an gängigen technischen Standards und einschlägigen EMV-Normen, beispielsweise der EN 55032.Da Pulverbeschichtungen elektrisch isolieren, setzt BVS definierte Prozessschritte vor der Oberflächenbehandlung um:
- Selektives Abkleben: Erdungspunkte, Kontaktflächen und Schirmübergänge werden vor dem Pulverauftrag nach Zeichnungsvorgabe abgedeckt.
- Elektrischer Potenzialausgleich: Nach dem Einbrennen des Pulvers verbleiben metallisch blanke Flächen für den Schutzleiteranschluss und die Gehäuseverbindung.
- Formgleiche Fügestellen: Mechanische Fügeverfahren wie Clinchen, Einpressbefestiger oder Punktschweißen ermöglichen reproduzierbare Verbindungen und unterstützen die elektrische Kontaktierung zwischen den Gehäusekomponenten
Fertigungsverfahren für Einschübe, Gehäuse und Chassis
Die Fertigung normgerechter Baugruppen im Feinblechbereich bis 3,0 mm Stärke folgt einer präzisen aufeinander abgestimmten Prozesskette. Im Zuschnitt werden Aussparungen gelasert sowie Lüfterlochbilder und Belüftungskiemen gestanzt. Das gezielte Einbringen von Sicken erhöht die Eigensteifigkeit dünner Bleche und reduziert störende Resonanzschwingungen von Lüftern oder Laufwerken.
Beim anschließenden Abkanten korrigieren automatische Winkelmesssysteme an den Pressen Materialschwankungen direkt im Biegeprozess, was eine hohe Passgenauigkeit für Einschübe garantiert. Gefügt werden die Komponenten über WIG-Schweißen oder robotergestütztes Laserschweißen, das durch den geringen Wärmeeintrag den Verzug am Gehäuse auf ein Minimum begrenzt. Den Abschluss bildet die mechanische Baugruppenmontage durch das Setzen von Einpressverbindern, Fügen von Chassisteilen sowie das Einbringen mechanischer Dichtungen und Beschläge.
Qualitäts- und Toleranzsicherung in der Serie
Konstruktion und Arbeitsvorbereitung prüfen Geometrien vor der Fertigungsfreigabe auf Werkzeugzugänge, Biegeradien und Toleranzketten.
- Erstmusterprüfung: Überprüfung von Biegemaßen und Schnittkonturen unter Serienbedingungen.
- Optische und taktile Messtechnik: Erste und letzte Teile einer Fertigungscharge werden messtechnisch erfasst und dokumentiert.
- Chargentrennung: Bleche unterschiedlicher Vormaterial-Schmelzen werden getrennt verarbeitet, um schwankende Rückfederungswerte beim Abkanten auszuschließen.
Senden Sie uns Ihre CAD-Daten und Spezifikationen. Unsere Arbeitsvorbereitung prüft die Machbarkeit und erstellt Ihnen ein transparentes Angebot.
Häufige Fragen zur Metallverarbeitung in der Kommunikationstechnik
Nach welchen Normen werden 19-Zoll-Gehäuse und Baugruppenträger gefertigt?
Maßgeblich sind die Normen (IEC 60297 / DIN 41494) für Rastermaße und Höheneinheiten (HE) sowie die EMV-Normen (EN 55032 / IEC 61000) für die elektromagnetische Schirmung von IT-Geräten.
Wie werden Schwingungen durch Gehäuselüfter vermieden?
Durch das gezielte Einprägen von Sicken und Versteifungsrippen im Blech wird die Eigensteifigkeit der Gehäusewand erhöht. Dadurch sinkt die Schwingungsneigung, was Resonanzgeräusche von Lüftern oder Festplatten minimiert.
Warum werden Kontaktflächen vor der Pulverbeschichtung abgeklebt?
Pulverbeschichtungen sind elektrisch isolierend. Durch das Abkleben definierter Flächen bleiben diese metallisch blank, wodurch der geforderte elektrische Potenzialausgleich zwischen den Gehäuseteilen sichergestellt wird.
Welche Werkstoffe werden verarbeitet?
Verarbeitet werden unlegierte und verzinkte Stahlbleche, Aluminium sowie Edelstahl im Stärkenbereich bis ca. 3,0 mm.
Können 19-Zoll-Gehäuse individuell angepasst werden?
Ja. Ausschnitte, Befestigungspunkte, Lüftungsöffnungen, Frontplatten und Oberflächen können entsprechend der Kundenzeichnung individuell ausgeführt werden.
Fertigt BVS auch EMV-optimierte Gehäuse?
Ja. Durch definierte Kontaktflächen, geeignete Fügeverfahren und kundenspezifische Konstruktionsvorgaben können Gehäuse für Anwendungen mit erhöhten Anforderungen an die elektromagnetische Verträglichkeit gefertigt werden.
Welche Losgrößen sind möglich?
Je nach Bauteilgeometrie und Fertigungsumfang realisiert BVS sowohl Prototypen und Vorserien als auch wiederkehrende Serienfertigungen.
About us
RECHTLICHES
In der Nähe
News


Contact